奥源热能
致力于提供大型蒸汽、热水、采暖系统解决方案
为用户提供前沿的安全、节能和环保的锅炉系统
技术支持热线
189 8056 7612
服务支持热线
4000-6999-08
奥源热能
为用户提供前沿的安全、节能和环保的锅炉系统
│ 一、改造说明
本文介绍燃烧器空燃比控制从传统机械连杆方式升级为双交叉限幅比例控制+尾气氧量反馈修正的技术路径。需特别说明:涉及燃烧系统调试和改造,须由持证专业人员严格按照安全技术规范执行,未经授权的调试可能引发燃烧不稳定或安全事故。
准备工作(改造前必须完成)
│ 二、准备与测试
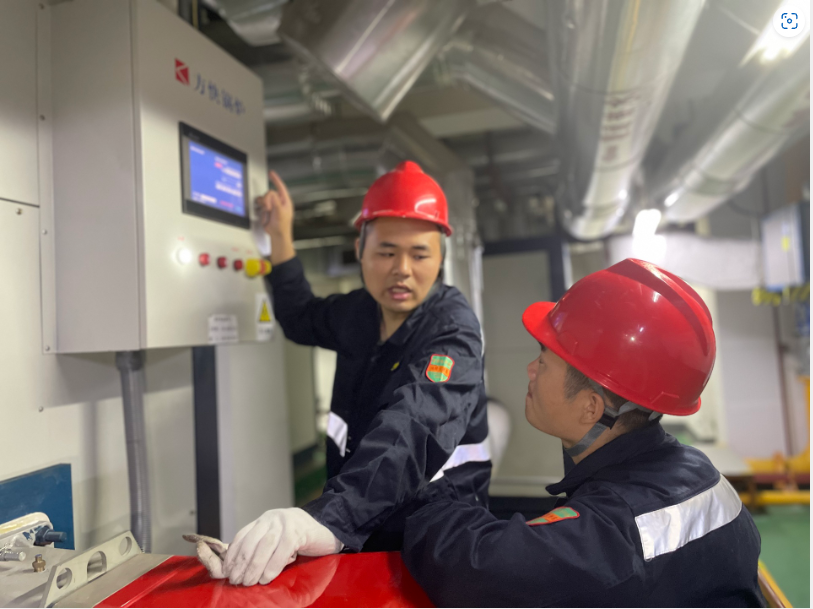
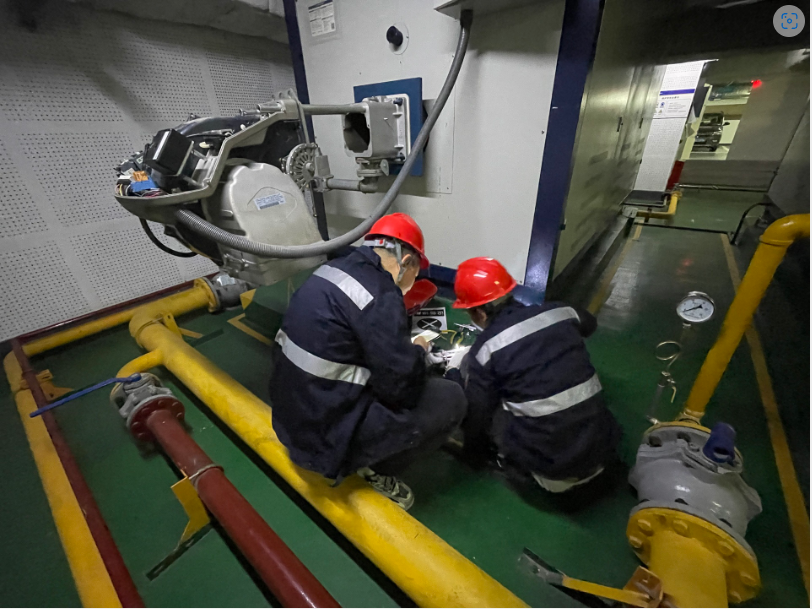
在实施控制升级之前,须完成以下准备工作:第一,对现有燃烧器进行全负荷范围的热工测试,获取各负荷点的空燃比、氧含量、CO和NOx排放数据作为基准;第二,测绘现有风门、气门执行机构的安装空间和接口尺寸,确认能否直接加装电动执行器;第三,在烟道选择合适位置预留氧化锆传感器的安装法兰——须避开弯头、阀门等流场扰动区域,确保取样代表性;第四,确认PLC/DCS系统是否有空余的模拟量输入/输出通道和通讯接口。
 |  |
核心步骤
│ 三、操作步骤
第一步:加装氧化锆氧量传感器。在烟道直管段安装氧化锆探头,测量烟气的实时氧含量,作为空燃比反馈修正的信号源。氧化锆传感器须定期校准——建议每月用标准气校验一次,漂移量控制在±0.1% O₂以内。理想工况下氧含量控制波动可做到±0.1%,典型工业系统通常为±0.2%-0.5%。 第二步:配置双交叉限幅控制逻辑。在PLC或DCS中编写双交叉限幅程序,核心逻辑是:增负荷时空气先行、燃气跟后(防止富燃料冒黑烟);减负荷时燃气先行、空气跟后(防止富氧导致NOx飙升或熄火)。两条交叉限幅曲线形成一条安全走廊,空燃比始终在设定值的允许范围内波动。 第三步:引入氧量反馈修正。将氧化锆传感器的实时氧含量信号接入控制系统,与空燃比设定值比较。当实测氧含量偏离设定值时,自动微调空燃比设定值——氧偏高则适当减少空气量,氧偏低则增加空气量。这相当于在双交叉限幅的基础上叠加了一层自适应修正。 第四步:全负荷标定与验证。在不同负荷率(30%、50%、75%、100%)下分别标定空燃比曲线,记录各工况的氧含量、CO和NOx数据。标定完成后进行启停、快速变负荷和燃料切换等动态工况测试,确认控制系统的响应速度和稳定性。
验收标准
│ 四、注意事项
改造后须满足以下量化指标:全负荷范围烟气氧含量波动控制在±0.5%以内;CO排放不高于改造前水平且符合环保限值;升降负荷过程中烟气黑度不超过林格曼1级;熄火保护及燃料切断功能测试通过。 操作中最容易出错的三个环节:一是氧化锆传感器取样位置不当导致读数失真;二是双交叉限幅的偏置量设置过大,空燃比实际偏离目标值过多;三是标定时只做了额定工况忽略低负荷工况。一旦发现问题,应由持证专业人员排查处理。
技术要点总结 ● 双交叉限幅确保增/减负荷时空燃比始终在安全区间,防止冒黑烟或NOx飙升 ● 氧化锆氧量传感器实时反馈修正,氧含量波动理想工况±0.1%,工业典型±0.2%-0.5% ● 空燃比优化可提升燃烧效率3%-5%,每优化1个单位空燃比每Nm³/h燃气节省约12.5kW热量 |

成都奥源热能科技有限公司
联系电话:028-85232665
客服微信:189-8056-7612
联系邮箱:cdayrn@163.com
公司地址:四川省成都高攀路2号魏玛国际大厦2307号-2309号
扫一扫添加 客服微信咨询更多
Copyright © 2023 成都奥源热能科技有限公司 版权所有 蜀ICP备09036286号-3
 售前咨询专员